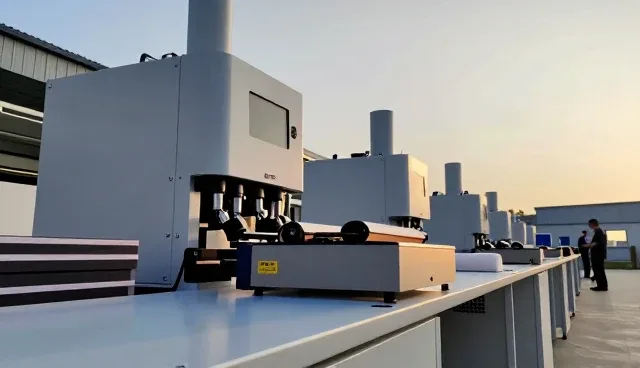
在食品加工行业中,分装环节是产品从原材料到最终成品的关键过渡阶段,其质量直接影响最终产品的安全性和市场竞争力。选择合适的食品分装解决方案,不仅需要考虑设备性能和操作便捷性,更需关注整个分装流程的合规性与安全性。分装设备的选型应围绕食品安全标准展开,确保分装过程中不会引入污染源,同时满足不同产品形态的分装需求。
食品分装解决方案的设计需兼顾生产效率与灵活性。许多食品企业面临多品类、多规格的产品需求,这对分装设备的适应性提出了更高要求。例如,针对干粮、液体、半固体等不同形态的产品,分装设备应具备模块化设计,便于快速切换。同时,设备运行过程中应具备良好的稳定性,减少因故障导致的停机时间,从而保障生产的连续性。
洁净车间的建设与分装流程的衔接是食品分装解决方案不可忽视的重要环节。洁净车间的环境控制直接影响分装过程中微生物和异物的控制,尤其是在分装高附加值或易腐食品时,环境因素更是决定产品品质的关键。企业应根据自身产品特性,合理规划车间布局,并配备空气净化系统、温湿度控制系统等设施,确保分装环节始终处于可控状态。
分装设备的自动化程度和智能化水平是提升生产效率的重要手段。现代食品分装解决方案中,越来越多企业采用智能分装系统,实现从原料输入到成品输出的全程自动化管理。例如,通过传感器和数据采集系统,可实时监控分装过程中的重量误差、温度变化和环境参数,及时预警并调整设备运行状态,降低人为操作带来的风险。
食品分装解决方案还应充分考虑企业的供应链管理和成本控制。分装环节的原材料和包装材料来源直接影响分装成本,因此企业在选择分装设备时,应结合自身的供应链体系,评估是否具备与之匹配的物流和仓储能力。此外,分装设备的能耗和维护成本也不容忽视,企业在选型过程中需综合权衡短期投入与长期效益。
分装过程中的人机交互设计直接影响操作人员的工作效率和操作安全。良好的人机交互界面应具备直观的操作指引、实时数据反馈和异常报警功能,便于操作人员快速响应问题。同时,设备应符合人体工学设计,减少操作过程中对人员的重复性劳动和身体负担,提升整体作业环境的安全性和舒适度。
食品分装解决方案的最终目标是实现高效、安全、合规的食品分装流程,从而提升产品的市场竞争力。企业在选择分装方案时,需结合自身的产品特点、生产能力及市场定位,制定符合自身需求的分装策略。同时,应持续关注行业发展趋势和政策变化,灵活调整分装流程,以应对不断变化的市场需求。